

Методы цинкования металла: особенности, недостатки, где применяются

Цинкование металла - это способ антикоррозионной защиты, при котором на поверхность стальных или чугунных изделий наносят слой цинка. Такое покрытие изолирует поверхность от влаги, кислорода и солей, а также цинк в паре со сталью корродирует раньше основного металла и тем самым замедляет разрушение изделия. Именно поэтому цинкование стали применяют для наружных конструкций, крепежа, труб, резервуаров и других элементов, работающих в сложных условиях.
Методы цинкования отличаются не только способом нанесения, но и типом защитного слоя, его толщиной, стойкостью к истиранию, возможностью обработки резьбы, внутренних полостей и сварных узлов. Поэтому при выборе важно понимать, какое цинкование подходит для конкретного изделия и условий эксплуатации.
Основные методы цинкования
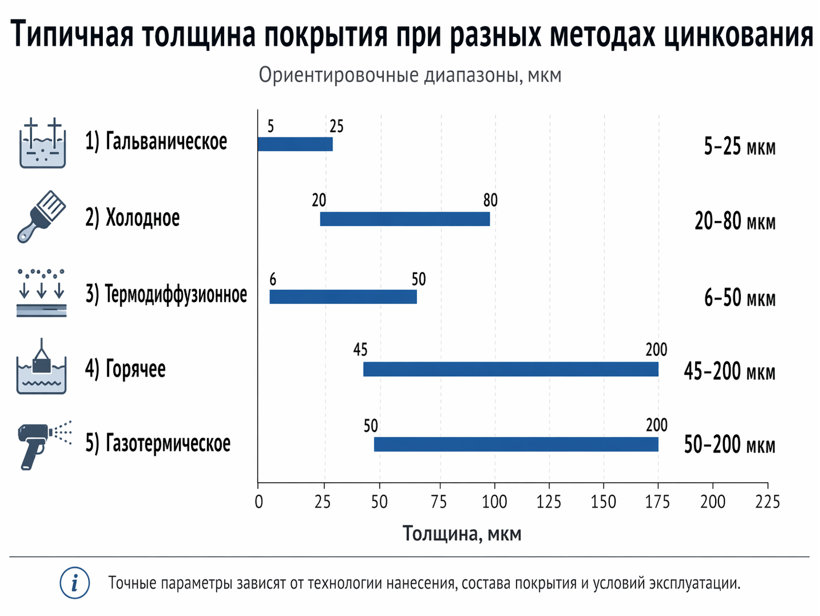
Основные методы цинкования металла в промышленности - это горячее и холодное цинкование, гальваническое, термодиффузионное и газотермическое. У каждого способа свои особенности и область применения. Некоторые рассчитаны на массовое цинкование металлоконструкций, другие - на крепежи и мелкие детали или на ремонт покрытия непосредственно на объекте.
Горячее цинкование металла обычно применяют для крупных стальных изделий при длительной эксплуатации на улице. Гальваническое используется там, где важны точная геометрия, тонкий слой и аккуратный внешний вид. Холодное цинкование подходит как ремонтный или монтажный способ, когда изделие нельзя погрузить в ванну с расплавом или когда требуется локальное восстановление защитного слоя. Термодиффузионное покрытие чаще выбирают для резьбовых деталей и крепежа, а газотермическое - для крупногабаритных объектов и ремонта на месте.
При выборе оптимального метода цинкования обычно сравнивают:
-
толщину и равномерность покрытия;
-
стойкость к механическим повреждениям;
-
пригодность для резьбы, полостей, сварных и кромочных зон;
-
возможность обработки крупногабаритных изделий;
-
ремонтопригодность;
-
требования к подготовке поверхности;
-
ресурс покрытия в конкретной среде.
Таблица 1. Основные методы цинкования
|
Метод |
Суть процесса |
Типичный диапазон толщины |
Где применяется |
|
Горячее цинкование |
Погружение изделия в расплавленный цинк |
обычно от 40 до 200 мкм |
строительные и промышленные металлоконструкции, опоры, ограждения, трубы |
|
Холодное цинкование |
Нанесение цинконаполненного состава на подготовленную поверхность |
обычно 80-120 мкм для долговременных систем |
ремонт, монтаж, локальная защита, крупные изделия без демонтажа |
|
Гальваническое цинкование |
Осаждение цинка из электролита под действием тока |
обычно 5-25 мкм |
крепеж, мелкие детали, резьбовые изделия, декоративные элементы |
|
Термодиффузионное цинкование |
Диффузионное насыщение поверхности цинком при нагреве |
от 6 до 50 мкм по классам покрытия |
крепеж, арматура, детали сложной формы |
|
Газотермическое цинкование |
Напыление цинка на подготовленную поверхность |
обычно 120-200 мкм |
крупные конструкции, ремонт и восстановление на объекте |
Горячее цинкование
Горячее цинкование остается основным методом для большинства задач, где требуется долговечная антикоррозионная защита стальных изделий. По ГОСТ 9.307-2021 горячее цинковое покрытие получают путем погружения изделий из стали или чугуна в расплавленный цинк при температуре 430-460 °C.
Данный метод включает подготовку поверхности, погружение изделия в ванну с расплавленным цинком и последующий контроль покрытия. За счет контакта со сталью формируется не только наружный слой цинка, но и железоцинковые промежуточные слои. Поэтому покрытие, полученное методом горячего цинкования, отличается высокой адгезией и обычно лучше переносит транспортировку, монтаж и наружную эксплуатацию, чем более тонкие электрохимические покрытия.
Толщина покрытия при этом методе обычно выше, чем при гальванике. Для горячей оцинковки часто ориентируются на диапазон порядка 40-200 мкм, хотя фактическая толщина зависит от толщины основного металла, состава стали, геометрии изделия и режима процесса.
Где применяют горячее цинкование
Горячее цинкование стали применяют там, где важны большой ресурс и минимальное обслуживание. Это прежде всего цинкование металлоконструкций для строительства и инфраструктуры: опор, ограждений, лестниц, площадок, фасонного проката, наружных каркасов, закладных деталей. Этот же способ широко используют для цинкования труб, резервуаров, элементов трубопроводных систем и других стальных изделий, которые работают под открытым небом или во влажной промышленной среде.
Для крупной строительной и промышленной номенклатуры это один из самых распространенных способов защиты. Если изделие можно погрузить в ванну, а его геометрия допускает нормальный слив и вентиляцию, горячий метод обычно рассматривают в первую очередь.
Недостатки горячего цинкования
У данного метода есть и технологические ограничения. Во-первых, обработка зависит от габаритов ванны, поэтому не каждое крупное изделие можно оцинковать целиком. Во-вторых, тонкостенные детали и изделия со сложной геометрией нужно отдельно проверять на риск деформации и на корректность конструктивного исполнения под цинкование. В-третьих, резьбовые элементы после погружения требуют отдельного учета по допускам и по толщине слоя.
Кроме того, на результат влияет сама сталь горячего цинкования - точнее, ее химический состав. Разные марки стали по-разному взаимодействуют с расплавленным цинком, и это отражается на толщине и внешнем виде покрытия. Поэтому при выборе данного метода важно согласовывать не только габариты изделия, но и марку стали, конструктивные особенности, наличие полостей, сварных швов и требования к контролю качества.
Холодное цинкование
Холодное цинкование металла - это нанесение на подготовленную поверхность стальных изделий цинконаполненного протекторного состава без погружения в расплав и без электроосаждения из электролита. Такой способ используют там, где заводское цинкование металла невозможно по габаритам изделия, условиям монтажа или экономике работ. В отличие от горячего способа, здесь защитный слой формируется лакокрасочной системой с высоким содержанием цинка, поэтому качество покрытия в значительной степени зависит от подготовки основания, соблюдения технологии нанесения и контроля толщины сухой пленки. В отличие от горячего цинкования металла, холодный способ не формирует железоцинковые интерметаллидные слои, поэтому его корректно рассматривать как отдельную технологию защитного покрытия, а не как прямой аналог погружной оцинковки.
Где применяют холодное цинкование
Холодное цинкование применяют прежде всего для крупногабаритных стальных конструкций, которые невозможно погрузить в ванну, а также для локального восстановления защитного слоя после сварки, резки, монтажа и транспортировки. Этот способ используют при ремонте наружных металлоконструкций, на трубопроводных узлах, опорах, ограждениях, резервуарах, лестницах, площадках обслуживания и других изделиях, где важно выполнить антикоррозионную обработку непосредственно на объекте. Он также подходит для случаев, когда требуется комбинированная система защиты - например, цинконаполненный грунтовочный слой под последующее лакокрасочное покрытие.
Недостатки холодного цинкования
Главное ограничение метода - высокая зависимость результата от качества подготовки поверхности и соблюдения технологии нанесения. Если на металле остаются продукты коррозии, масла, соли или пыль, адгезия покрытия снижается, а срок службы защиты сокращается. Для лакокрасочных и протекторных покрытий подготовка основания является обязательным условием получения расчетной антикоррозионной защиты.
Второй важный момент - меньшая стабильность результата по сравнению с заводскими способами, где толщина и структура слоя формируются в контролируемом технологическом процессе. При холодном нанесении итоговое покрытие сильнее зависит от исполнителя, числа слоев, межслойной сушки, климатических условий и фактической толщины сухой пленки.
Гальваническое цинкование
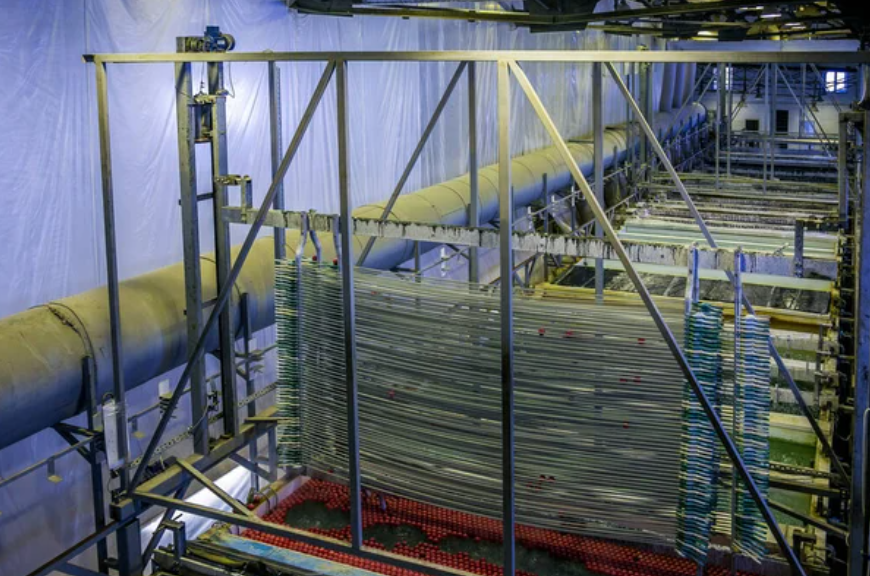
Гальваническое цинкование применяют там, где нужны тонкий равномерный слой, точная геометрия и аккуратный внешний вид поверхности. Суть процесса - осаждение цинка из электролита под действием постоянного тока, когда изделие работает как катод, а цинк переходит на его поверхность в виде покрытия. Такой способ особенно востребован для крепежа, мелких деталей, резьбовых элементов, штампованных изделий и узлов, где избыточная толщина покрытия нежелательна.
С точки зрения толщины гальваническое цинкование принципиально отличается от горячего и холодного. В международной спецификации ASTM B633 для электроосажденных цинковых покрытий на стали выделены стандартные классы толщины, которые обычно соответствуют 5, 8, 12 и 25 мкм. Это значит, что гальваника ориентирована на точность и равномерность, а не на максимально толстый защитный слой. Именно поэтому такое покрытие удобно для резьбы и мелкой геометрии, но по ресурсу защиты оно обычно уступает горячему и термодиффузионному способам.
Для высокопрочных сталей у электроосаждения есть отдельный риск - водородное охрупчивание. Под этим понимают потерю пластичности металла из-за проникновения и накопления водорода в поверхностных слоях стали. В результате деталь может сохранить внешний вид и геометрию, но стать более склонной к хрупкому разрушению под нагрузкой. Такой эффект особенно опасен для крепежа, пружинных элементов, резьбовых и других напряженных деталей.
При гальваническом цинковании водород может попадать в сталь как на стадии кислотной подготовки поверхности, так и в самом процессе электроосаждения. Для обычных низкоуглеродистых сталей этот риск ниже, а для высокопрочных сталей он считается принципиальным, поскольку трещина может возникнуть не сразу, а уже после изготовления - при эксплуатации или под действием остаточных напряжений.
Термодиффузионное цинкование
Термодиффузионное цинкование применяют для крепежа, арматуры, резьбовых деталей и изделий сложной формы, где важны высокая адгезия слоя, стабильная геометрия и равномерное покрытие по всей поверхности. Процесс обычно проходит в герметичной камере или реторте: изделия загружают вместе с цинкосодержащей смесью, затем при нагреве цинк диффундирует в поверхностный слой металла и формирует железоцинковые интерметаллидные фазы. Для таких покрытий в стандарте предусмотрены классы толщины от 6-9 до 40-50 мкм, а большая толщина согласовывается отдельно.
Практическое преимущество метода в том, что покрытие образуется не как просто осажденный наружный слой, а за счет взаимной диффузии железа и цинка. Поэтому термодиффузионное покрытие отличается прочным сцеплением с основным металлом, хорошо держится на резьбе, не дает выраженных наплывов и позволяет сохранять размеры мелких деталей. Именно по этой причине такой способ часто выбирают для метизов, болтов, гаек, шайб, трубопроводной арматуры и других изделий, где горячее цинкование может оказаться слишком толстым, а гальваническое - недостаточным по ресурсу или по механической стойкости.
К ограничениям метода относятся более сложный и длительный технологический процесс по сравнению с гальваникой, зависимость размеров обрабатываемых изделий от габаритов оборудования и характерный серо-матовый внешний вид покрытия. Кроме того, термодиффузионное цинкование обычно менее универсально для крупногабаритных металлоконструкций, чем горячее цинкование металла, и чаще применяется именно для деталей, крепежа и изделий сравнительно небольших размеров.
Газотермическое цинкование
Газотермическое цинкование применяют прежде всего для крупных металлических конструкций, которые трудно или невозможно погрузить в ванну. Метод используют при изготовлении, монтаже и ремонте стальных объектов, работающих в атмосфере, воде, почве, бетоне и ряде газовых сред. Суть процесса состоит в том, что цинк в виде проволоки или порошка расплавляют в потоке и наносят на заранее подготовленную поверхность напылением; для получения требуемого результата критичны качество очистки основания, режим напыления и контроль толщины слоя.
Преимущество газотермического способа в том, что он позволяет работать с очень большими площадями и выполнять защиту или восстановление покрытия непосредственно на объекте. Именно поэтому его применяют для мостовых, транспортных, опорных и других крупногабаритных стальных конструкций, а также для локального ремонта поврежденных зон.
Основной недостаток метода связан с пористостью напыленного слоя и высокой зависимостью результата от технологии выполнения работ. Поэтому для долговременной эксплуатации в тяжелой среде газотермическое цинкование обычно рассматривают не как изолированную операцию, а как часть комплексной антикоррозионной системы с последующей герметизацией или окраской. Кроме того, для этого способа требуется специальное оборудование, подготовленный персонал и строгий контроль качества покрытия.
Какое цинкование выбрать под конкретную задачу
Если нужна долговременная заводская защита несущих элементов, наружных стальных узлов, опор, рам, площадок, лестниц и больших сварных изделий, первым обычно рассматривают горячее цинкование. Если задача связана с крепежом, резьбовыми деталями и изделиями, где критична геометрия, чаще сравнивают гальваническое цинкование и термодиффузионный способ. Если требуется обработка сварных швов, восстановление поврежденных мест или защита крупных объектов без демонтажа, логичнее рассматривать холодное цинкование металла или газотермическое напыление.
Таблица 2. Какое цинкование выбирать для разных изделий
|
Задача |
Предпочтительный метод |
|
Несущие и наружные металлоконструкции |
Горячее цинкование |
|
Крепеж, резьбовые детали, метизы |
Термодиффузионное или гальваническое |
|
Локальный ремонт покрытия после монтажа |
Холодное цинкование |
|
Крупные конструкции без возможности погружения |
Газотермическое цинкование |
|
Декоративно-точное покрытие мелких деталей |
Гальваническое цинкование |
|
Цинкование труб, полых профилей и стальных узлов под наружную эксплуатацию |
Чаще горячее цинкование, если геометрия изделия допускает погружение |
При выборе конкретного способа цинкования металлоконструкций имеет смысл последовательно проверить несколько параметров:
-
где будет работать изделие - на улице, в помещении, во влажной, промышленной или морской атмосфере;
-
нужна ли повышенная толщина цинкования или важнее точность геометрии;
-
можно ли погрузить изделие в ванну с расплавленным цинком;
-
есть ли на детали резьба, внутренние полости, глухие зоны, сварные швы;
-
нужно ли локально ремонтировать покрытие;
-
каков ожидаемый ресурс без капитального восстановления;
-
допустима ли многослойная лакокрасочная система поверх цинка.
Популярные вопросы и ответы
Можно ли сваривать оцинкованный металл без удаления покрытия?
Сварка оцинкованных изделий возможна, но в зоне шва цинковый слой выгорает, а сам процесс требует осторожности и обязательной защиты сварщика от паров цинка. После сварки поврежденный участок обычно восстанавливают локально - цинконаполненным составом, металлизацией или другим согласованным способом. Если узел изначально предполагает большой объем сварки, технологию защиты лучше выбирать еще на стадии проектирования.
Можно ли наносить краску на оцинкованную поверхность?
Да, но не на любое покрытие и не без подготовки. Для окраски оцинкованной стали учитывают тип цинкового слоя, его состояние, наличие пассивации, степень старения поверхности и совместимость с грунтовкой. Без правильной подготовки даже качественная краска может дать слабую адгезию и преждевременное отслаивание.
Почему на оцинкованной поверхности появляется белый налет?
Такой налет часто называют белой ржавчиной или белыми продуктами коррозии цинка. Обычно он появляется при хранении или транспортировке во влажной среде, особенно если изделия уложены плотно и между ними нет нормальной вентиляции. Это не то же самое, что коррозия стали, но такой дефект говорит о неблагоприятных условиях хранения и требует оценки состояния покрытия.
Можно ли восстановить поврежденное цинковое покрытие локально?
Да, но способ восстановления зависит от размера повреждения, типа исходного покрытия и требований к ресурсу. Для небольших участков после монтажа, резки или сверления обычно применяют локальные ремонтные составы или напыление. Если же покрытие повреждено на большой площади или конструкция работает в тяжелой среде, локальный ремонт не всегда равнозначен заводской защите и это нужно учитывать заранее.
Имеет ли смысл цинковать изделия, которые будут использоваться внутри помещения?
Да, если внутри помещения есть влажность, конденсат, перепады температуры, агрессивная атмосфера или риск контакта с водой. В сухих отапливаемых зонах требования к покрытию обычно ниже, чем для наружной эксплуатации, но даже там цинковый слой может существенно повысить срок службы изделия. Для внутренних условий часто выбирают более тонкие и технологичные варианты покрытия, если не требуется повышенная механическая стойкость.
Заключение
Методы цинкования различаются не только технологией нанесения, но и назначением. Горячее цинкование металла остается основным решением для заводской защиты стальных конструкций и труб под длительную эксплуатацию. Гальваническое цинкование работает там, где нужна тонкая и точная защитная пленка. Холодное цинкование дает возможность нанесения на месте. Термодиффузионное покрытие рационально для крепежа и деталей сложной формы, а газотермическое - для крупногабаритных объектов и ремонта без демонтажа.
Правильный выбор - это всегда сопоставление условий эксплуатации, геометрии изделия, требуемой толщины слоя, ресурса и возможностей производства. Именно в этом случае покрытие цинкованием работает не как формальная операция, а как полноценная система антикоррозионной защиты.
Сопутствующие категории товаров
Наш сайт использует cookie
Продолжая им пользоваться, вы соглашаетесь на обработку персональных данных в соответствии с политикой конфиденциальности.