

Обработка металла давлением: прокатка, штамповка и высадка

Обработка металлов давлением (ОМД) - это метод пластической деформации металла, при котором изменение формы происходит за счет необратимого смещения атомных слоев кристаллической решетки без нарушения целостности. Прокатка, штамповка и высадка позволяют превращать исходный листовой прокат или прутковые заготовки в детали, обладающие уникальными эксплуатационными свойствами.
Рассмотрим подробнее каждый из этих методов, чтобы детально разобраться в том, как эти принципы реализуются на практике, какие особенности имеют и какие задачи решают.
Прокатка металла
Прокатка является доминирующим способом производства в металлургии. Она обеспечивает получение широкого сортамента изделий, где основой выступает листовой прокат. Процесс основан на прохождении металла в зазоре между вращающимися валками, создающими контактное напряжение, превышающее предел текучести материала.
Температурные режимы и стандарты качества
Ключевым параметром, разделяющим технологию на два лагеря, является температура рекристаллизации. Для сталей она составляет примерно 0,4 от температуры плавления в Кельвинах.
- Горячая прокатка (ГОСТ 19903-2015)
Проводится при температурах от 900°C до 1250°C. В этом диапазоне сталь обладает высокой пластичностью. Согласно ГОСТ 19903-2015, горячекатаный лист выпускается толщиной от 0,4 до 160 мм. Основные технические параметры:
- Плоскостность: подразделяется на особо высокую (ПО), высокую (ПВ), улучшенную (ПУ) и нормальную (ПН). Для листов толщиной до 20 мм отклонение от плоскостности не должно превышать 15 мм на 1 метр длины.
- Точность по толщине: бывает повышенной (А) и обычной (Б). Например, для листа шириной 1500 мм и толщиной 10 мм предельное отклонение по толщине составляет ±0,8 мм.
- Холодная прокатка (ГОСТ 19904-90)
Это процесс деформации при комнатной температуре. Исходным сырьем является горячекатаный листовой прокат. Холодный прокат получает эффект наклепа - предел прочности растет, а пластичность падает. ГОСТ 19904-90 регламентирует производство листов толщиной от 0,35 до 5,0 мм.
- Преимущество: отсутствие окалины и возможность получения листа с шероховатостью Ra менее 0,63 мкм.
- Точность: предельные отклонения по толщине для высокоточной продукции (ВТ) при толщине 1 мм составляют всего ±0,05 мм.
Штамповка металла
Штамповка - это метод пластической деформации, при котором металл принимает заданную форму, заполняя рабочую полость штампа под воздействием давления пресса. Процесс основан на способности материала к перераспределению объема без нарушения его сплошности. В отличие от прокатки, результатом которой является полуфабрикат с постоянным сечением (например, стальной лист), штамповка позволяет локально изменять геометрию заготовки для получения конкретных деталей.
Листовая штамповка
Листовая штамповка - это метод переработки, при котором в качестве заготовки используется исключительно листовой прокат. Данная технология позволяет получать изделия, обладающие минимальной массой при высокой конструктивной жесткости. За один рабочий ход пресса стальной лист подвергается комплексному воздействию, превращаясь в готовую деталь сложной конфигурации.
Основные операции листовой штамповки (список):
- Вырубка контура, пробивка отверстий. Главный параметр здесь - зазор между пуансоном и матрицей, который обычно составляет 5 - 10% от толщины листа.
- Гибка металла. Изменение кривизны заготовки. При расчетах учитывается радиус гиба (минимально допустимый R=0,5 - 2,0 от толщины) и угол пружинения, который для высокопрочных сталей достигает 5 - 10°.
- Вытяжка. Превращение плоского листа в полый цилиндр или короб. Параметр «коэффициент вытяжки» (m=d/D) определяет, сколько операций потребуется для получения нужной глубины без разрыва металла.
Объемная штамповка
В отличие от работы с листом, объемная штамповка использует в качестве заготовки прокат сортового типа (прутки, квадраты, заготовки круглого сечения). Под воздействием пресса металл перераспределяется по всем направлениям, полностью заполняя полость штампа и приобретая сложную объемную форму.
Процесс протекает при температурах 1100-1200°C, что переводит металл в состояние высокой пластичности. Это позволяет изготавливать детали, работающие под экстремальными нагрузками: коленчатые валы, шатуны, шестерни и рычаги. Нагретый прокат легче заполняет сложные изгибы формы, обеспечивая при этом монолитную структуру изделия.
Одним из главных преимуществ метода штамповки является экономия:
- Коэффициент использования металла (КИМ). При использовании закрытых штампов КИМ достигает 0,9. Это означает, что почти весь исходный лист или пруток превращается в деталь, а не в стружку.
- Сравнение с аналогами. Штампованная деталь значительно прочнее литой и дешевле в производстве, чем деталь, выточенная на станке, так как объемная штамповка исключает огромные потери материала в отходы.
Использование этой технологии позволяет получать изделия, где прокат приобретает максимальную конструкционную надежность за счет направленного течения волокон металла вдоль контура будущей детали.
Высадка металла
Высадка - это технологический процесс, при котором происходит локальное перераспределение металла для увеличения площади поперечного сечения на определенном участке заготовки. В качестве исходного сырья здесь используется калиброванный прутковый прокат, часть которого подвергается осевому сжатию в специальной матрице. Такая деформация позволяет формировать головки болтов, винтов, заклепок и другие утолщения без снятия стружки и нарушения целостности волокон металла. Благодаря тому, что прокат не режется, а «осаживается», готовые метизы приобретают повышенную усталостную прочность и стойкость к разрыву, что делает высадку оптимальной при производстве высокопрочного крепежа и ответственных деталей сложной ступенчатой формы.
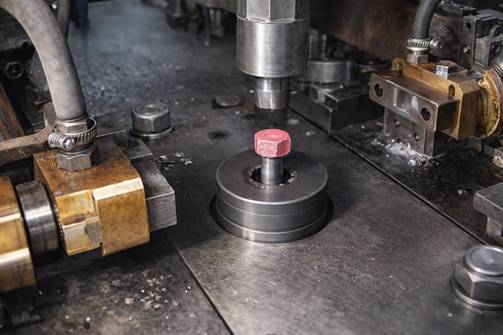
Холодная и горячая высадка
- Холодная высадка. Самый распространенный метод для болтов и винтов до М24. Скорость работы автоматов достигает 400–600 деталей в минуту.
- Горячая высадка. Температурный режим для стали - около 1150°C. Применяется для крупных деталей (диаметром свыше 30 мм) или титановых сплавов (в авиации), чтобы снизить усилие деформации и избежать трещин.
Таблица: Технологические параметры высадки
|
Параметр |
Холодная высадка |
Горячая высадка |
|
Материал |
Низкоуглеродистый прокат |
Легированные и высокоуглеродистые стали |
|
Усилие деформации |
Очень высокое (до 2500 МПа) |
Среднее (до 600 МПа) |
|
КИМ (Коэф. исп. металла) |
0,95–0,98 |
0,85–0,90 |
|
Чистота поверхности |
Высокая (не требует мехобработки) |
Средняя (требует очистки от окалины) |
Сравнительный анализ и выбор технологии ОМД
Выбор метода обработки металлопроката давлением - это решение, зависящее от формы детали, ее назначения и объема партии. Инженер выбирает технологию, исходя из следующих условий:
- Прокатка выбирается, если необходимо получить изделия с постоянным поперечным сечением большой длины (листы, балки, рельсы). Это наиболее производительный и дешевый способ производства заготовок, при котором листовой прокат или сортовой профиль приобретают равномерную структуру по всей длине за счет обжатия металла между валками.
- Штамповка выбирается для получения готовых деталей сложной формы. Листовая штамповка применяется для создания полых или тонкостенных изделий (корпуса, панели). Объемная штамповка используется для массивных деталей (шатуны, валы), где прокат деформируется по трем осям, создавая плотную внутреннюю структуру.
- Высадка выбирается для массового производства метизов и ступенчатых валов. Если требуется изготовить большую партию болтов, выбирают именно локальную деформацию торца прутка - это самый быстрый способ получить головку изделия при практически нулевом расходе металла.
Преимущества обработка металлов давлением
Основной критерий выбора в пользу деформации - экономия и прочность:
- Коэффициент использования металла. При высадке, прокатке или штамповке в отходы уходит менее 3–10% материала. Если ту же деталь вытачивать на станке, в стружку превращается до 60% массы, которую имел исходный прокат.
- Целостность волокон: В отличие от резки, деформация не перерезает волокна металла, а перераспределяет их вдоль контура детали, что в разы повышает ее надежность.
Популярные вопросы и ответы про обработку металлов давлением
Чем прокатка отличается от штамповки?
Прокатка изменяет толщину и форму заготовки между валками прокатного стана и применяется для получения листов, полос и профилей. Штамповка формирует контур детали в пресс-штампе за счет вырубки, пробивки или формоизменения листа. Прокатка дает полуфабрикаты, штамповка - готовые детали заданной геометрии.
В каких случаях применяют горячую прокатку, а когда холодную?
Горячую прокатку используют для получения крупных сечений и первичных полуфабрикатов из слитков и заготовок. Холодную применяют для тонких листов и лент, когда важны точные размеры и качество поверхности. Холоднокатаный прокат обеспечивает более строгие допуски по толщине.
Что такое высадка металла и где она применяется?
Высадка - это объемная пластическая деформация заготовки, чаще всего холодная высадка из проволоки или прутка. Метод широко применяется при массовом производстве крепежа - болтов, винтов, шпилек и заклепок - обеспечивая высокую производительность и стабильную геометрию деталей.
Почему холодная высадка выгоднее токарной обработки крепежа?
При высадке металл не удаляется в виде стружки, а перераспределяется в объеме, что снижает отходы. Производительность автоматов холодной высадки выше, чем у токарных станков. Дополнительно детали часто получают повышенную прочность за счет упрочнения при деформации.
Какие допуски и точность можно получить при штамповке листа?
Точность зависит от класса штампа, толщины материала и настроек пресса. В серийном производстве обеспечивается высокая повторяемость размеров в пределах технологических допусков. Для повышенной точности применяют калибрующие операции и прогрессивные штампы.
Влияет ли выбранная технология на свойства металла?
Да, прокатка и холодная штамповка могут вызывать наклеп и повышение прочности материала. Горячая прокатка снижает внутренние напряжения, но уступает холодной по качеству поверхности. Выбор технологии влияет на структуру, твердость и дальнейшую обрабатываемость заготовок.
Можно ли комбинировать прокатку, штамповку и высадку в одном производственном цикле?
Да, это типовая практика. Сначала получают прокат нужных размеров, затем выполняют штамповку деталей из листа или высадку крепежа из проволоки. Комбинация технологий позволяет оптимизировать себестоимость и качество изделий.
Какие отрасли чаще всего используют эти технологии?
Прокатка широко применяется в металлургии, строительстве и машиностроении. Штамповка востребована в автопроме, приборостроении, производстве корпусов и панелей. Высадка является базовой технологией для выпуска крепежа и элементов массового машиностроения.
Какие ограничения по толщине листа существуют для штамповки?
Диапазон толщин зависит от мощности пресса, типа штампа и марки металла. Тонкие листы легче поддаются пробивке и вытяжке, но требуют точной настройки для предотвращения деформаций. Для толстых листов применяют более мощные прессы и многооперационные штампы.
Какие дефекты чаще всего возникают при штамповке листа?
Типичные дефекты - заусенцы по кромке, надрывы при вытяжке, смятие кромок и смещение отверстий. Причинами могут быть износ инструмента, неправильный зазор между пуансоном и матрицей или несоответствие свойств металла выбранному режиму. Регулярный контроль инструмента снижает процент брака.
Заключение
Прокатка, штамповка и высадка являются наиболее эффективными методами современной металлообработки. Эти технологии позволяют максимально использовать пластические свойства металла, превращая исходный прокат в детали с уникальными прочностными характеристиками. В отличие от резки, данные методы сохраняют целостность внутренней структуры, что делает конечные изделия устойчивыми к высоким динамическим нагрузкам. Правильный выбор между использованием плоского листа для штамповки или прутка для высадки напрямую влияет на снижение себестоимости и повышение качества выпускаемой продукции.Сопутствующие категории товаров
Наш сайт использует cookie
Продолжая им пользоваться, вы соглашаетесь на обработку персональных данных в соответствии с политикой конфиденциальности.