

Как правильно варить сваркой алюминий: методы Tig, Mig, особенности

Сварка алюминия по праву считается одной из самых технологически сложных задач в металлообработке. Несмотря на кажущуюся мягкость и пластичность, сплав проявляет «характер» при попытке создать прочное сварное соединение. Капризность этого металла обусловлена тремя физическими особенностями:
-
На поверхности алюминия мгновенно образуется тугоплавкая оксидная пленка (Al₂O₃) с температурой плавления более 2000 °C, что значительно выше точки плавления самого металла (660 °C). Эта пленка препятствует формированию общей сварочной ванны и должна быть удалена.
-
Высокая теплопроводность алюминия (в 4-5 раз выше, чем у стали) требует мощного теплового вложения и рискует привести к непроварам.
-
Большой коэффициент линейного расширения провоцирует значительные деформации и напряжения.
Особенности алюминиевой сварки
Области применения сварных конструкций из алюминия охватывают ключевые промышленные сектора. В авиации и ракетостроении алюминиевые сплавы незаменимы благодаря малому весу и высокой удельной прочности. В автомобилестроении алюминий позволяет снижать массу кузовов, что напрямую влияет на топливную эффективность. Строительная индустрия использует алюминиевые поручни и фасадные системы, а пищевая промышленность ценит металл за коррозионную стойкость и гигиеничность. Именно поэтому качество шва здесь - вопрос безопасности, долговечности и экономической эффективности.
Основные проблемы, с которыми сталкивается сварщик при работе с алюминием, можно свести к следующим дефектам:
-
Пористость - возникает из-за активного растворения водорода в жидком металле, который при застывании не успевает выйти и образует газовые пузыри.
-
Горячие трещины - результат большой усадки при затвердевании.
-
Деформации - следствие высокого термического расширения.
-
Дефекты проплавления - из-за мощной оксидной пленки и тепловых потерь.
Классификация алюминиевых сплавов по свариваемости
Понимание состава алюминиевых сплавов и их классификация по свариваемости - ключевой этап подготовки к работам. Каждая группа металлов требует индивидуального подхода к технологии соединения, выбору присадочного материала и режимам нагрева. От этого напрямую зависит прочность шва, отсутствие дефектов и долговечность готовой конструкции. Рассмотрим основные категории сплавов, определяющие специфику алюминиевой сварки в промышленности и ремонтных работах.
1. Деформируемые сплавы
Деформируемые сплавы, не упрочняемые термической обработкой (АМц, АД) отличаются высокой пластичностью и хорошей свариваемостью. Основная особенность сварки таких материалов - образование тугоплавкой оксидной пленки, которую необходимо тщательно удалять перед дугой. В качестве присадочных материалов обычно используют проволоку из сплавов серии 4ххх (Al-Si) или 5ххх (Al-Mg), что обеспечивает высокую коррозионную стойкость шва. Риск снижения механических свойств в зоне соединения минимален, поэтому процесс не требует обязательной последующей термообработки.
2. Термически упрочняемые сплавы
Работа с термически упрочняемыми сплавами (Д16, АК4) значительно сложнее из-за рисков разупрочнения в зоне термического влияния. При нагреве в процессе сварки деталей из алюминиевых сплавов этой группы происходит перераспределение упрочняющих фаз и частичная потеря прочности в околошовной области. Для минимизации этого эффекта важно строго контролировать погонную энергию и использовать импульсные режимы. Часто рекомендуемая присадка - проволока ER5183 или ER5356, но в ответственных случаях после сварки может потребоваться полная или местная закалка с искусственным старением.
3. Литейные алюминиевые сплавы
Особое место занимают литейные алюминиевые сплавы (АЛ2, АЛ9, АК7) с высоким содержанием кремния. Основная сложность в их сварке - склонность к образованию хрупких кремнистых фаз и пористости из-за высокой газонасыщенности литейного металла. Сварка таких сплавов требует обязательного предварительного подогрева до 200–300°C и использования специальных сварочных проволок, обогащенных кремнием (например, ER4047 с 12% Si). Это позволяет снизить горячие трещины и обеспечить плавное формирование шва, но достичь прочности основного металла удается редко, что необходимо учитывать при проектировании.
Основные способы сварки
Аргонодуговая сварка TIG (WIG)
Наиболее часто применяемым методом варки алюминия является аргонодуговая сварка TIG (WIG). Этот способ обеспечивает требуемый контроль над сварочной ванной, что особенно важно для сложных деталей. Настройка оборудования включает использование вольфрамового электрода, подачу аргона и установку режимов переменного тока. Рекомендуемые параметры: частота импульсов 50-100 Гц для стабильной дуги, баланс тока 70-80% в сторону очистки оксидной пленки. TIG-сварка незаменима в авиастроении и изготовлении резервуаров, где требуется герметичность и эстетичный внешний вид шва.
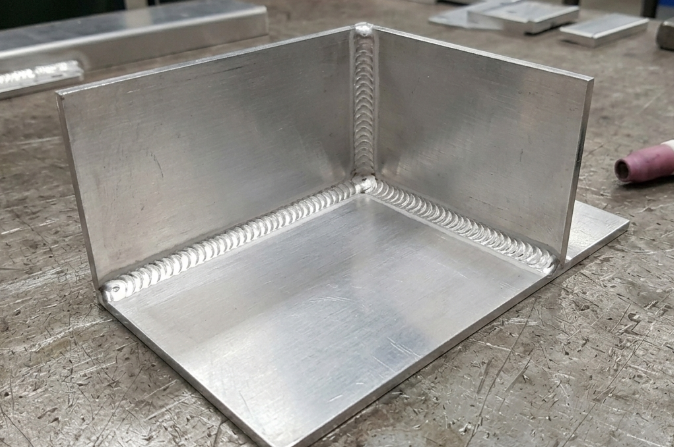
Полуавтоматическая сварка MIG
Для увеличения производительности при работе с заготовками средней и большой толщины применяется полуавтоматическая сварка MIG, которая включает передовые технологии CMT (Cold Metal Transfer) и Pulse. Эти методы значительно снижают тепловложение и уменьшают деформации. Механизированная подача проволоки из сплавов 5356 или 4043 позволяет добиться высокой скорости наплавки при минимальном разбрызгивании металла. Режимы настройки включают синхронизацию подачи проволоки с дуговыми импульсами, что особенно эффективно для соединения деталей толщиной от 3 до 15 мм. Технология CMT также позволяет варить тонкий алюминий без прожогов, что расширяет сферу применения этого метода.
В промышленности также используются альтернативные методы сварки, каждый из которых решает узкоспециализированные задачи:
-
Контактная - для точечного соединения листов в кузовном ремонте и производстве бытовой техники.
-
Лазерная - обеспечивает высокую скорость и узкие швы для серийного производства (электроника, аккумуляторы).
-
Плазменная - работает как аналог TIG, но с большей концентрацией энергии (до 5 раз выше) для глубоких швов.
-
Сварка трением - подходит для разнородных сплавов и толстостенных конструкций, так как не требует присадочного материала.
Выбор конкретной технологии зависит от толщины материала, требуемой прочности шва и объемов производства. Для одноразовых работ чаще применяют TIG-сварку, а для массового выпуска - MIG или лазерные установки. Важно помнить, что перед работой необходимо тщательно очищать поверхность от оксидов и обезжиривать алюминиевые заготовки, чтобы избежать пор и трещин в соединениях. Соблюдение режимов и использование качественных защитных газов (аргон или гелий) гарантирует долговечность сварных конструкций.
Выбор присадочных материалов и газов
Качество и долговечность соединения при работе с цветными металлами напрямую зависят от правильного подбора расходных компонентов. В частности, сварка алюминиевых конструкций требует тщательного анализа состава основного металла. Для заполнения шва преимущественно используются проволоки серий AlSi (например, ER4043) и AlMg (ER5356). AlSi-составы отличаются хорошей текучестью и устойчивостью к горячим трещинам, что хорошо подходит для сплавов 6xxx серии. AlMgMn-проволоки (ER5183) обеспечивают повышенную прочность и коррозионную стойкость, поэтому их применяют для высоконагруженных узлов. Универсальные варианты ER1100 подходят для сварки чистого алюминия, где важна пластичность, а не высокая механическая прочность.
Защитная газовая среда - ключевой фактор стабильности дуги и внешнего вида шва. Традиционный аргон (100%) обеспечивает отличную очистку поверхности и подходит для большинства задач. Однако для ускорения процесса и увеличения глубины проплавления, особенно на толстых заготовках, применяют смеси аргона с гелием. Добавление гелия повышает температуру дуги и теплопроводность, что позволяет варить на высоких скоростях без потери качества. Важно помнить: сварка алюминиевых сплавов (например, по ГОСТ 14806-80) регламентирует чистоту газа — аргон должен быть не ниже первого сорта (99,993%), иначе в шве возникнет пористость из-за примесей азота и кислорода.
При TIG-сварке (WIG) требования к электродам принципиально отличаются от работы со сталью. Для переменного тока (АС) оптимальны лантанированные электроды (WL-20), которые обеспечивают стабильное горение дуги и минимальный износ вольфрама. Заточка должна быть полусферической или слегка притупленной - острый кончик быстро оплавится, загрязняя ванну. Диаметр электрода подбирают строго под сварочный ток: для тонких листов 1–2 мм подойдёт Ø1.6 мм, для массивных деталей - Ø3.2–4.0 мм. Использование чистого вольфрама (W) допускается, но лантанирование значительно упрощает поджиг дуги и продлевает ресурс электрода, что критично при серийной сварке ответственных деталей.
Подготовка к сварке
Качество сварного шва напрямую зависит от тщательности подготовки поверхности. Алюминий отличается высокой химической активностью: на воздухе он мгновенно покрывается прочной оксидной пленкой (Al₂O₃), температура плавления которой превышает 2000 °C. Если не удалить этот слой, пленка будет препятствовать сплавлению основного металла, что приведет к пористости шва и снижению прочности соединения.
Для эффективного удаления оксидной пленки применяют два основных подхода: химическое травление и механическую зачистку.
-
Химические методы (кислотные или щелочные составы) лучше подходят для массовой обработки, так как обеспечивают равномерное растворение окислов.
-
Механическая зачистка - более доступный вариант: ручным инструментом (щетками из нержавеющей стали) или шарошками удаляют пленку непосредственно перед сваркой.
Важно помнить, что при использовании шлифовальных кругов нельзя прикладывать избыточное усилие, иначе оксид «втирается» в металл, ухудшая адгезию.
Помимо удаления оксидного слоя, важным этапом является обезжиривание поверхности. Даже малейшие следы масел, жира или влаги при нагреве превращаются в газ, который насыщает сварочную ванну водородом. Результат - поры и микротрещины в шве. Поэтому перед началом работ кромки деталей протирают ацетоном, уайт-спиритом или специальными обезжиривателями, не оставляющими пленки. Чистота должна быть на уровне «отсутствие видимых загрязнений и тактильного жирного блеска».
Особое внимание уделяют хранению подготовленных деталей: после зачистки и обезжиривания алюминий снова окисляется в течение 2–3 часов (в условиях цеха с нормальной влажностью). Рекомендуется выполнять сварку сразу после подготовки или хранить заготовки в сухих шкафах при температуре не выше 20 °C. Для такого сложного процесса, как сварка алюминиевых сплавов, это правило особенно актуально - тонкостенные элементы требуют идеальной чистоты кромок для предотвращения прожогов.
Геометрия соединения также влияет на качество шва. Разделка кромок для разных толщин металла подчиняется строгим правилам:
-
До 3–4 мм - разделка не требуется, достаточно зачистки и плотной стыковки деталей.
-
От 5 до 10 мм - рекомендуется V-образная разделка с углом раскрытия 60–70° и притуплением кромки 1–2 мм для предотвращения провалов корня шва.
-
Свыше 10 мм - используют X-образную разделку (двустороннюю), которая уменьшает объем наплавленного металла и снижает внутренние напряжения.
-
Для тавровых и угловых соединений - скос одной кромки под углом 45° обеспечивает надежное проплавление.
Правильная подготовка особенно важна при сварке алюминиевых листов - из-за высокой теплопроводности алюминия ошибки в разделке кромок приводят к неравномерному прогреву и деформации. Всегда учитывайте, что алюминий требует минимального зазора между деталями (не более 0.5–1 мм) для компенсации теплового расширения, но при этом исключения составляют сборки с принудительным охлаждением. Последовательное выполнение этих этапов: удаление пленки, обезжиривание и корректная разделка - гарантирует получение плотного шва без пор и трещин при любых методах дуговой сварки.
Процесс сварки алюминия, режимы и управление дефектами
Правильный выбор параметров сварки является основой получения качественного соединения при работе с алюминиевыми сплавами. В отличие от стали, алюминий обладает высокой теплопроводностью и низкой температурой плавления, что требует тщательного расчета режимов для различных толщин.
-
Для тонколистового металла (1-3 мм) используется импульсный режим с силой тока 60-120 А и минимальным напряжением (12-16 В), чтобы избежать прожогов.
-
При сварке толстостенных заготовок (более 8 мм) силу тока повышают до 250-350 А, одновременно увеличивая расход защитного газа (аргон) до 14-18 л/мин.
Критическим параметром остается скорость: слишком медленная подача проволоки ведет к перегреву, а слишком быстрая - к непровару. Для расчета оптимальной скорости часто применяют формулу, учитывающую толщину металла и погонную энергию шва. Особенно это важно при работе со сложными конструкциями, например, при профессиональной сварке алюминиевых труб, где стабильность дуги напрямую влияет на герметичность стыка.
Одной из самых частых проблем при сварке алюминия является пористость, которая возникает из-за насыщения расплава водородом. Водород активно проникает в шов из-за наличия влаги (гидратной пленки) на поверхности заготовки. Эффективным методом борьбы является предварительный подогрев, который позволяет удалить адсорбированную влагу. Для сплавов типа АМг3 или АМг5 температура подогрева должна составлять 100-150°C, для более прочных сплавов (серии 7ххх) — до 80-100°C. Зона подогрева должна быть шире зоны сварки на 30-50 мм, чтобы избежать «холодных» перепадов температур.
Кроме того, важен контроль влажности: относительная влажность воздуха в цехе не должна превышать 60%. Даже при использовании инновационных методов, таких как лазерная сварка алюминиевых сплавов, где нагрев происходит мгновенно, подготовка поверхности и защита зоны шва от влаги остаются первостепенными задачами для получения плотной структуры сварочного шва.
Управление деформациями - следующий важнейший этап, так как алюминий имеет высокий коэффициент линейного расширения и низкий модуль упругости. Для минимизации коробления необходимо нарушить классическую логику непрерывного шва. Оптимальной является сварка вразбивку (от центра к краям) или обратноступенчатым методом, когда каждый последующий участок перекрывает предыдущий на 10-15% длины. Для жестких конструкций, таких как рамы или каркасы, применяют прижимные приспособления - струбцины или пневматические фиксаторы, которые удерживают детали до полного остывания шва.
Если коробление уже спрогнозировано, используется технология обратной деформации: заготовки предварительно укладываются с наклоном в сторону, противоположную ожидаемому изгибу. Угол обратного изгиба зависит от толщины металла и длины шва (от 1 до 5 градусов на каждый метр). Только комплексное применение этих мер позволяет добиться точности сборки без последующей механической правки.
Типичные ошибки и рекомендации для новичков
1. Неправильная подача проволоки и выбор режима сварки
Скорость подачи проволоки и ток не согласованы, что приводит к формированию узкого непроваренного или расплескивающегося шва. Следует соблюдать рекомендуемые производителем параметры и корректировать их по звуку дуги, добиваясь ровного шипения без треска.
2. Игнорирование подогрева и очистки поверхности
На заготовке остаются оксидная пленка и загрязнения, толстые детали не прогреваются. Риск появления холодных трещин, кипящего шва и нестабильной дуги. Предотвращается тщательной очисткой, обезжириванием и предварительным прогревом толстых заготовок до 150–200 °C.
3. Влажность и сырой защитный газ
В шов попадает водород из влаги или недостаточно сухого газа. Это вызывает пористость и снижает прочность соединения. Следует использовать сухой защитный газ и качественную очистку деталей перед сваркой.
4. Избыточное наплавление металла
Металл наносится слишком обильно, образуются наплывы и возможен непровар под ними, а также деформация шва. Предотвращается механической зачисткой наплывов до уровня основного металла и проверкой непровара перед дальнейшей работой.
5. Неподготовленная поверхность при лазерной сварке алюминия
Грязь и пленка на поверхности разрушают термический цикл и приводят к дефектному шву даже при высокоточной сварке. Эту ошибку устраняют обязательной очисткой и подготовкой поверхности перед началом любого сварочного процесса.
Заключение
Подводя итоги, выбор метода сварки алюминия зависит от задач производства, требований к шву и бюджета проекта. Для ремонта, единичных изделий и небольших партий чаще применяют TIG-сварку на переменном токе: она дает высокий контроль над процессом и аккуратный шов, но уступает по скорости. Для серийного выпуска рациональнее использовать MIG-сварку, особенно в импульсном режиме, так как она заметно ускоряет работу и снижает себестоимость при стабильной подаче проволоки.
Современные технологии постепенно расширяют возможности сварки алюминиевых сплавов. Роботизация повышает повторяемость качества, CMT снижает тепловложение при работе с тонкими деталями, а гибридная лазерная сварка помогает выполнять протяженные и ответственные соединения с минимальными деформациями. Однако даже самое точное оборудование не компенсирует плохую подготовку металла.
Надежный результат зависит от трех условий: чистой поверхности, правильно подобранного режима и стабильной защиты сварочной зоны инертным газом. Если удалить оксидную пленку, обезжирить металл, использовать сухую присадочную проволоку и контролировать тепловложение, сварной шов получается прочным, герметичным и аккуратным. Именно поэтому сварка алюминиевых сплавов требует не только подходящего оборудования, но и строгого соблюдения технологии на каждом этапе.
Сопутствующие категории товаров
Наш сайт использует cookie
Продолжая им пользоваться, вы соглашаетесь на обработку персональных данных в соответствии с политикой конфиденциальности.